干喷砂机
吸入式干喷砂机
(1)一般组成
一个完整的吸入式干喷砂机一般由六个系统组成,即结构系统、介质动力系统、管路系统、除尘系统、控制系统和辅助系统。
(2)工作原理
吸入式干喷砂机是以压缩空气为动力,通过气流的高速运动在喷内形成的负压,将磨料通过输砂管吸入喷并经喷嘴射出,喷射到被加工表面,达到预期的加工目的。在吸入式干喷砂机中,压缩空气既是供料动力又是射流的加速动力。
压入式干喷砂机
对于压入式干喷砂机我们重点介绍压入式喷砂工作单元,即由压力罐和喷组成的基本工作单元。
(1)一般组成
一个完整的压入式干喷砂机工作单元一般由四个系统组成,即压力罐、介质动力系统、管路系统、控制系统。
(2)压入式干喷砂机的工作原理
压入式干喷砂机是以压缩空气为动力,通过压缩空气在压力罐内建立的工作压力,将磨料通过出砂阀压入输砂管并经喷嘴射出,喷射到被加工表面达到预期的加工目。在压入式干喷砂机中,压缩空气既是供料动力又是射流的加速动力。
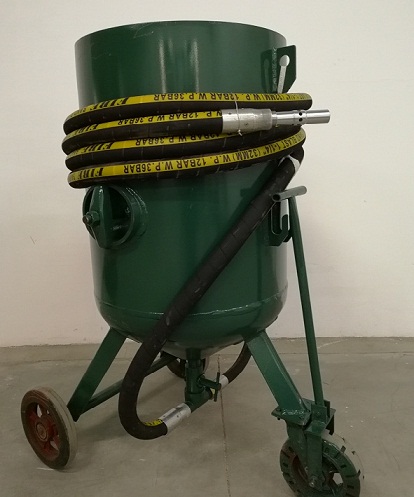
理想的工况要求是砂粒在管路内呈现均匀悬浮流动状态,合适的给砂量以及合适的风量和风压是决定砂粒流动效果的关键因素,风量的大小应该使空气在管路内的流速至少要大于砂子大颗粒的沉降速度,风压足以克服空气在管路内推动砂粒流动的摩擦损失和阻力,这样才能保证管路内砂粒的通畅流动。
然而,随着管路的增长,风压逐渐降低,气流速度减小,悬浮颗粒先出现非均匀悬浮流动,进而出现疏密不均的流动状态。当气流速度小于某一数值时,就出现了脉动流动状态。随着气流速度进一步减小,一部分物料颗粒将停滞在管路的底部,另一部分则滑动着向前运动,进而使停滞的物料层作不稳定移动,后形成堵塞,导致工作失效。这是喷砂过程中力求避免的。
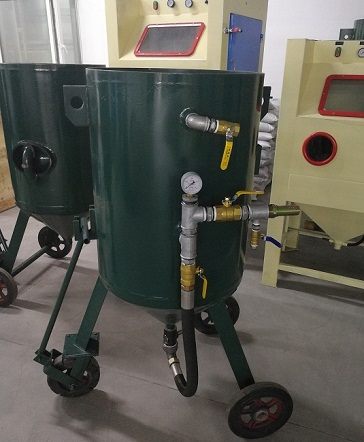
打沙机是一种常见的铸造机械设备,随着打沙机的广泛应用,一些打沙机故障困扰的操作人员,如果不及时排除故障,会导致打沙机无法继续使用。
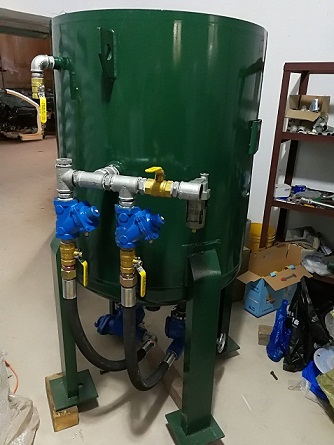
电气控制系统
喷砂机通过电气控制系统实现全自动喷砂,可以自动调节喷砂角度、喷砂时间、喷砂距离、反吹时间、喷的运动、工作台的转速等。
电气控制系统主要有X轴横移组件、Y轴纵移组件、工作台转动组件、喷砂组件、吹净组件、除尘组件等几个部分组成,所有的组件都是由LM系列 PLC根据触摸屏事先设定的参数统一协调控制,高效可靠完成喷砂工艺过程。
X轴横移组件
由一个步进电机、丝杠、导轨、滑块、限位开关 、一个增量式编码器组成。步进电机接收LM系列 PLC高速脉冲信号,按照一定的速度带动丝杠旋转,使滑块在导轨上左右移动,编码器采集丝杠转的圈数,形成一个X轴运动的闭环控制系统,两个限位开关安装在左右滑块运动的极限位置,确保滑块运动的安全性,不会出现飞车的事故。
Y轴纵移组件
与X轴组件一样,由一个步进电机、丝杠、导轨、滑块、限位开关、一个增量式编码器组成。使滑块在导轨上上下移动,编码器采集丝杠转的圈数,形成一个Y轴运动的闭环控制系统,两个限位开关安装在滑块上下运动的极限位置,确保滑块运动的安全性,不会出现飞车的事故。
工作台转动组件
由一个伺服电机、工作台、减速器组成。伺服电机设置为速度控制模式,采用LM系列 PLC模拟量输出控制,通过减速器减速后带动工作台面以恒定转速转动,通过触摸屏可以改变其转速,由于工作台转动惯量比较大,伺服电机设置加速启动和减速停止,以减少过冲对伺服电机的损坏。
喷砂组件
主要由喷、、出砂阀、出气阀、气源、过滤器等组成。控制管路中的压力,以保证喷砂的强度,压力值越大,喷射流的速度越高,喷砂效率亦越高,被加工件表面越粗糙,反之,表面相对较光滑。调节出砂阀和出气阀的接通时间可以控制喷砂时间和吹净时间,以保证喷砂处理的效果,喷砂时间和吹净时间可以在触摸屏上设定。
除尘组件
由除尘机组、反吹电磁阀、滤芯等组成。设备配置的滤芯式除尘单元集二级除尘于一体,配合调节不同的反吹间隔时间,可用于高含尘浓度的气体处理。对于015μm 级以上的粉尘颗粒,除尘效率高达99.99% ,净化后的空气实现了近于零排放的状态,比传统的布袋除尘器过滤精度提高100 倍以上,大大减少了除尘空气排放对大气造成的污染。